

偏心減速機のベテランサプライヤーとして、私はさまざまな配管システムにおけるこれらのコンポーネントの重要性を直接目撃する機会に恵まれました。偏心減速機をパイプに接続することは、精度と知識が必要な重要なプロセスです。このブログでは、偏心減速機をパイプに効果的に接続し、安全で効率的な配管システムを確保する方法についての洞察を共有します。
偏心減速機について
接続プロセスに入る前に、偏心減速機とは何か、およびその用途を理解することが重要です。アン偏心減速機径の異なる2本のパイプを接続するために使用される管継手の一種です。中心に穴がある同心減速機とは異なり、偏心減速機にはオフセット穴があります。この設計により、パイプライン内の空気やガスのポケットを防止できるため、流体の流れを一定のレベルに維持する必要がある用途に最適です。
偏心減速機は、石油およびガス、化学処理、水処理などの産業で一般的に使用されます。これらは HVAC システム、発電所、食品および飲料の加工でも使用されます。偏心減速機は、流体のスムーズな流れを維持しながら異なる直径のパイプを接続できるため、多くの配管システムにおいて不可欠なコンポーネントとなっています。
接続の準備をする
偏心減速機をパイプに接続する最初のステップは、パイプと減速機を準備することです。これには、パイプの端と減速機を洗浄して、汚れ、破片、または錆を除去することが含まれます。ワイヤーブラシまたはサンドペーパーを使用して表面を掃除できます。適切な溶接または接続を確保するには、表面が清潔で汚染物質がないことを確認することが重要です。
次に、パイプと減速機の直径を測定し、互換性があることを確認します。レデューサーは、大きいパイプと小さいパイプと同じ公称パイプ サイズ (NPS) を持つ必要があります。パイプと減速機の壁の厚さをチェックして、互換性があることを確認することも重要です。レデューサーの壁の厚さは、パイプの壁の厚さと同じかそれより大きくなければなりません。
パイプと減速機をきれいにして測定したら、パイプ上の減速機の位置に印を付けます。これは、接続プロセス中に減速機が適切に位置合わせされていることを確認するのに役立ちます。マーカーまたはスクライブを使用して、パイプ上の減速機の位置に印を付けます。

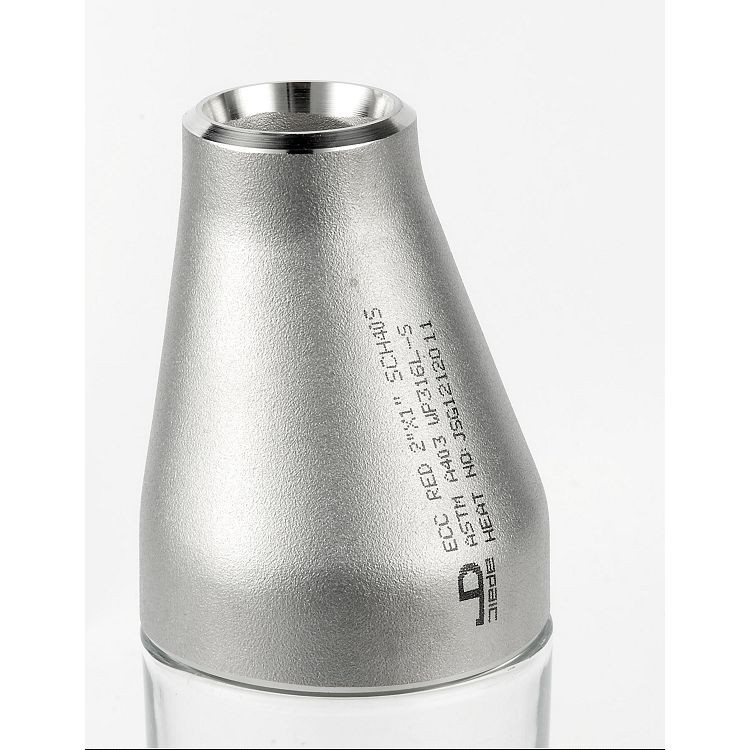
偏心減速機の溶接
溶接は、偏心減速機をパイプに接続する最も一般的な方法です。使用できる溶接プロセスには、シールド メタル アーク溶接 (SMAW)、ガス タングステン アーク溶接 (GTAW)、ガスメタル アーク溶接 (GMAW) など、いくつかの種類があります。使用される溶接プロセスの種類は、パイプと減速機の材質、および用途によって異なります。
溶接の前に、亀裂を防ぐためにパイプと減速機を予熱することが重要です。予熱温度はパイプと減速機の材質によって異なります。推奨される予熱温度については、溶接手順仕様書 (WPS) を参照してください。
パイプと減速機が予熱されたら、減速機をパイプ上に配置し、マークに合わせます。クランプまたは仮付け溶接を使用して、減速機を所定の位置に保持します。減速機の位置が正しく調整されており、パイプと減速機の間に隙間がないことを確認してください。
接合部の下部から溶接を開始し、上に向かって溶接を進めていきます。バックハンド溶接技術を使用して、スムーズで均一な溶接を確保します。溶接がパイプと減速機の厚さ全体に浸透していることを確認してください。溶接後は、ひび割れを防ぐため、接合部をゆっくり冷却してください。
その他の接続方法
溶接のほかに、フランジ加工やねじ切りなど、偏心減速機をパイプに接続する他の方法もあります。フランジ加工では、フランジを使用してパイプと減速機を接続します。この方法は、保守や点検のためにパイプを簡単に分解する必要がある用途によく使用されます。ねじ切りでは、ねじ接続を使用してパイプと減速機を接続します。この方法は、パイプがプラスチックまたはその他の非金属材料で作られている用途で一般的に使用されます。
フランジ加工またはねじ切り加工を使用する場合は、メーカーの指示に従い、適切なガスケットとシールを使用して漏れのない接続を確保することが重要です。フランジまたはねじ接続が推奨トルク仕様で締め付けられていることを確認してください。
品質管理
偏心減速機をパイプに接続した後、品質管理チェックを実行して、接続が確実で漏れがないことを確認することが重要です。これには、亀裂、気孔、不完全な融合などの欠陥がないか溶接または接続を目視検査することが含まれます。超音波検査や放射線検査などの非破壊検査方法を使用して、内部欠陥を検出します。
配管システムの圧力テストを行って、動作圧力に耐えられることを確認することも重要です。圧力試験は、該当する規格および規定に従って実行する必要があります。圧力テストが安全で管理された環境で実施されていることを確認してください。
結論
偏心減速機をパイプに接続することは、精度と知識が必要な重要なプロセスです。このブログで説明されている手順に従うことで、安全で効率的な接続を確保できます。溶接、フランジ、またはねじ込み接続を選択する場合、パイプと減速機を適切に準備し、適切な溶接または接続方法を使用し、漏れのない接続を確保するために品質管理チェックを実行することが重要です。
高品質を求める市場にいるなら重壁偏心減速機 デュプレックス 2205またはその他の偏心減速機については、ぜひ当社にご連絡ください。当社はお客様のニーズを満たす幅広い製品を取り揃えており、設置を確実に成功させるために必要な技術サポートと専門知識を提供できます。要件について話し合い、調達プロセスを開始するには、今すぐお問い合わせください。
参考文献
- ASME B31.3 プロセス配管コード
- AWS D1.1 構造溶接コード - 鋼
- ラインパイプのAPI 5L仕様