

偏心減速機の寸法を正確に測定することは、さまざまな配管システムでの適切な適合性と機能を確保するために非常に重要です。私は偏心減速機の信頼できるサプライヤーとして、お客様の多様なニーズを満たす高品質の製品を提供するために、正確な測定の重要性を理解しています。このブログ投稿では、偏心減速機の寸法を正確に測定する方法に関する重要なヒントとテクニックをいくつか紹介します。
偏心減速機の基礎を理解する
測定プロセスを詳しく調べる前に、偏心減速機とは何か、他のタイプの減速機とどのように異なるのかを明確に理解することが重要です。偏心減速機は、片側の中心線を一定に保ちながら、異なる直径の 2 本のパイプを接続するために使用されるパイプ継手です。この設計により、配管システム内の流体またはガスの流れがスムーズになり、乱流や圧力降下が最小限に抑えられます。
偏心減速機の主な寸法には、大端直径 (D1)、小端直径 (D2)、長さ (L)、およびオフセット (O) が含まれます。オフセットは、減速機の大端と小端の中心線の間の距離です。これらの寸法は、接続されたパイプとの適切な取り付けと位置合わせを確保するために重要です。
測定に必要な道具
偏心減速機の寸法を正確に測定するには、次のツールが必要です。
- ノギス:ノギスは、減速機の内径、外径を測定するための精密測定器です。最大 0.02 mm または 0.001 インチまでの正確な測定を提供します。
- マイクロメーター:マイクロメーターは、減速機の壁の厚さを測定するために使用できるもう 1 つの精密測定ツールです。ノギスよりもさらに正確な、最大 0.001 mm または 0.0001 インチの測定が可能です。
- スチール巻尺:レデューサの長さを測定するには、スチール製巻尺を使用します。正確な測定を行うには、長さは少なくとも 6 フィートである必要があります。
- レベル:水準器は、測定中に減速機が平らで水平な面に置かれていることを確認するために使用されます。これは、不均一な表面によって引き起こされるエラーを排除するのに役立ちます。
大端径(D1)の測定
偏心減速機の大端径 (D1) は、継手の大きい端の直径です。この寸法を正確に測定するには、次の手順に従います。
- 減速機の大端の表面をきれいにして、汚れ、破片、錆などを取り除きます。
- ノギスのジョーを開き、減速機の大端の外側に配置します。キャリパーが減速機の軸に対して垂直であることを確認してください。
- キャリパーのジョーを減速機の表面に触れるまでゆっくりと閉じます。キャリパースケールの測定値を読み取ります。精度を確保するために、大端の円周上のいくつかの点で測定を行ってください。
- 測定値の平均を減速機の大端直径 (D1) として記録します。
小端径(D2)の測定
偏心減速機の小端径(D2)は、継手の小端部の径です。この寸法を正確に測定するには、次の手順に従います。
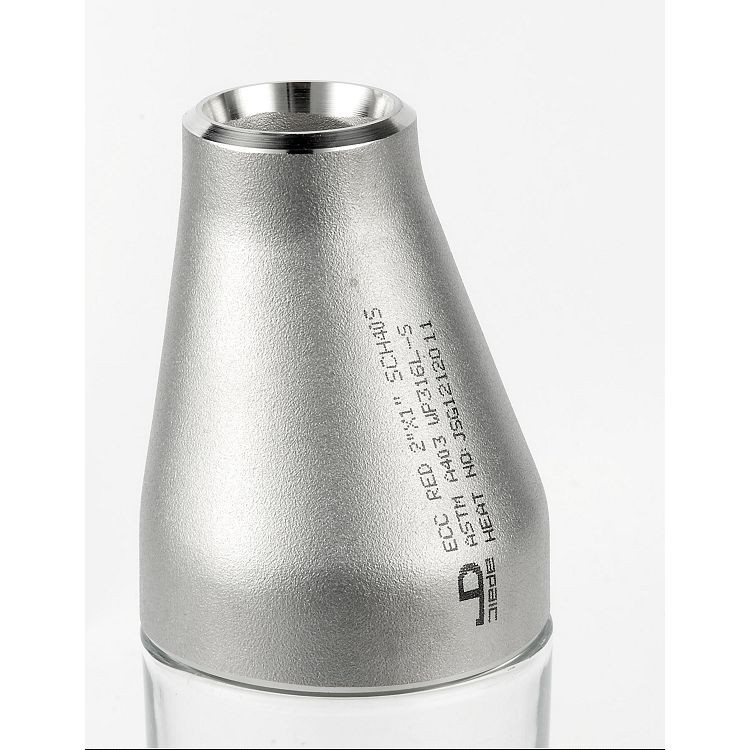

- 減速機の小端の表面をきれいにして、汚れ、破片、錆を取り除きます。
- ノギスのジョーを開き、減速機の小端の外側に配置します。キャリパーが減速機の軸に対して垂直であることを確認してください。
- キャリパーのジョーを減速機の表面に触れるまでゆっくりと閉じます。キャリパースケールの測定値を読み取ります。精度を確保するために、必ず小端の円周上の複数の点で測定を行ってください。
- 測定値の平均を減速機の小端直径 (D2) として記録します。
長さ(L)の測り方
偏心減速機の長さ(L)は、継手の大きい端と小さい端の間の距離です。この寸法を正確に測定するには、次の手順に従います。
- 減速機を平らで水平な面に置きます。水準器を使用して、減速機が完全に水平であることを確認します。
- 鋼製巻尺を使用して、減速機の大端と小端の端面間の距離を測定します。巻尺が真っ直ぐで、レデューサーの軸と平行であることを確認してください。
- 巻尺の寸法を読み取り、レデューサーの長さ (L) として記録します。
オフセット(O)の測定
偏心減速機のオフセット (O) は、継手の大きい端と小さい端の中心線の間の距離です。この寸法を正確に測定するには、次の手順に従います。
- 減速機を平らで水平な面に置きます。水準器を使用して、減速機が完全に水平であることを確認します。
- ケガキやマジックなどを使って、減速機の大端と小端の中心に印を付けます。
- スチール巻尺を使用して、減速機の大端と小端のマークされた中心間の距離を測定します。巻尺が真っ直ぐで、レデューサーの軸と平行であることを確認してください。
- 巻尺の測定値を読み取り、レデューサーのオフセット (O) として記録します。
追加の考慮事項
- 壁の厚さ:上記の重要な寸法に加えて、偏心減速機の壁の厚さを測定することも重要です。これはマイクロメーターを使用して行うことができます。構造的な完全性を確保するには、減速機の周囲の壁の厚さが均一である必要があります。
- 許容範囲:すべての測定値にはある程度の許容誤差があることに注意することが重要です。偏心減速機の各寸法の公差は製品仕様書に明記してください。測定値を受け入れる前に、必ず許容限界を確認してください。
- 品質管理:測定の精度を確保するには、製造プロセスの複数の段階で品質管理チェックを実行することをお勧めします。これには、原材料の検査、加工プロセスの監視、製品出荷前の最終検査が含まれます。
結論
偏心減速機の寸法を正確に測定することは、さまざまな配管システムでの適切な取り付けと機能を確保するために不可欠です。このブログ投稿で概説されているヒントとテクニックに従うことで、減速機の大端径、小端径、長さ、オフセットを正確に測定できます。適切なツールを使用し、複数の測定を行い、許容限界を確認して測定の精度を確保してください。
偏心減速機の大手サプライヤーとして、当社は最も厳しい業界基準を満たす高品質の製品を提供することに尽力しています。私たちの重壁偏心減速機 デュプレックス 2205そして偏心減速機最新のテクノロジーと素材を使用して製造されており、耐久性とパフォーマンスを保証します。偏心減速機の寸法測定についてご不明な点やご相談がございましたら、お気軽にお問い合わせください。お客様の特定のニーズに適したソリューションを見つけるお手伝いをさせていただきます。
参考文献
- ASME B16.9 - 工場製鍛突合せ溶接継手
- ASTM A403 - 鍛造オーステナイト系ステンレス鋼配管継手の標準仕様
- MSS SP-43 - 鍛造ステンレス鋼突合せ溶接継手